Zamawianie detali z blachy dla firmy: dokumentacja, wyceny, próbna partia i odbiór jakościowy
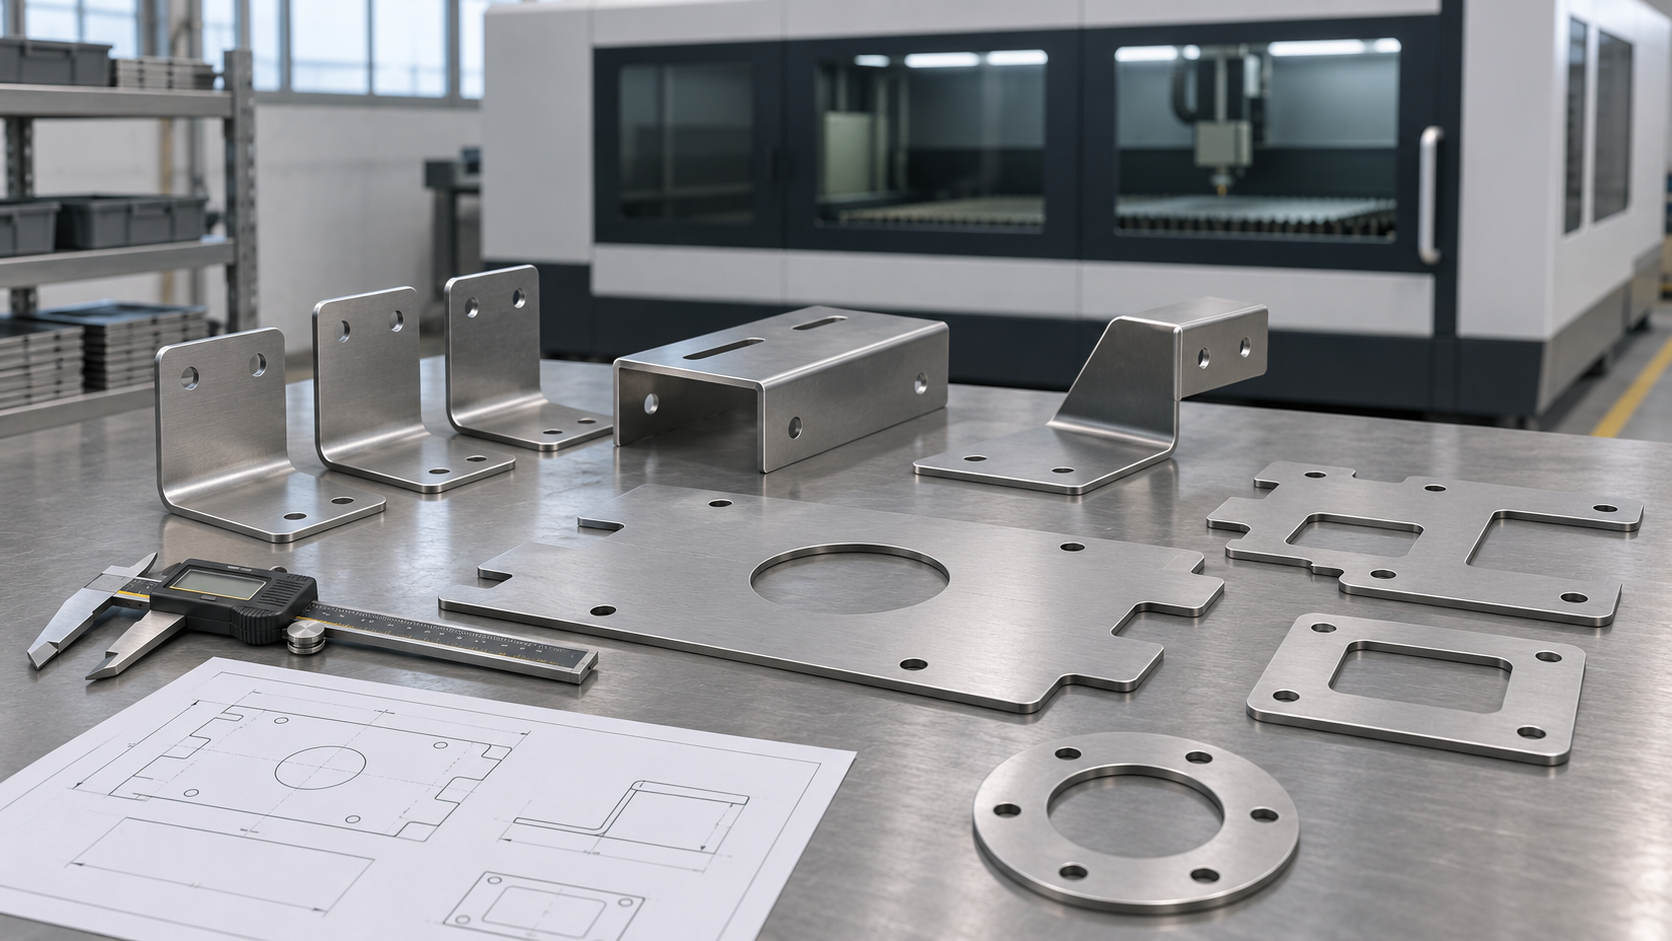
Zamawianie detali z blachy nie sprowadza się do wysłania pliku DXF i wyboru najniższej ceny. Powtarzalna jakość wymaga spójnej dokumentacji, kontroli rewizji, porównywalnych założeń ofertowych, zatwierdzenia próbnej partii oraz jasno określonych zasad dostaw i odbioru.
Po lekturze dowiesz się, jak przygotować zapytanie ofertowe na cięcie laserowe i gięcie, jak ograniczyć ryzyko wykonania nieaktualnej wersji detalu, jak porównywać wyceny „jabłko do jabłka”, kiedy zamówić próbki lub serię pilotażową oraz jak zorganizować kontrolę jakości dostaw.
Zamawianie detali z blachy — definicja i granice tematu
Zamawianie detali z blachy dla firmy to proces zakupowo-techniczny obejmujący:
- zdefiniowanie wymagań wobec części,
- przygotowanie dokumentacji produkcyjnej,
- wysłanie zapytania ofertowego,
- techniczne i handlowe porównanie ofert,
- uzgodnienie odstępstw i zamienników,
- zatwierdzenie próbki lub partii pilotażowej,
- uruchomienie produkcji seryjnej,
- planowanie dostaw,
- odbiór ilościowy i jakościowy,
- zarządzanie reklamacjami i zmianami konstrukcyjnymi.
Proces może dotyczyć pojedynczego płaskiego detalu wycinanego laserowo, elementu giętego, kompletnego zespołu spawanego albo części poddawanej dodatkowym operacjom, takim jak gwintowanie, pogłębianie, gratowanie, szlifowanie, cynkowanie, malowanie proszkowe czy znakowanie.
Zakres tego przewodnika koncentruje się na zakupie elementów ciętych laserowo i giętych. Przy częściach spawanych, obrabianych skrawaniem, lakierowanych lub przeznaczonych do zastosowań regulowanych potrzebne będą dodatkowe wymagania procesowe i jakościowe.
Proces zamawiania detali z blachy krok po kroku
Najbezpieczniejsza kolejność działań wygląda następująco:
- Ustalenie funkcji części i cech krytycznych.
- Przygotowanie modelu 3D, rysunku 2D i plików technologicznych.
- Nadanie numeru części oraz rewizji.
- Opracowanie specyfikacji zapytania ofertowego.
- Wysłanie identycznego pakietu RFQ do dostawców.
- Zebranie pytań i formalne doprecyzowanie wymagań.
- Normalizacja oraz porównanie ofert.
- Zamówienie prototypu lub partii próbnej.
- Kontrola wymiarowa, montażowa i wizualna.
- Udokumentowane zatwierdzenie wzorca.
- Uruchomienie dostaw seryjnych.
- Monitorowanie terminowości, zgodności i reklamacji.
- Zarządzanie kolejnymi rewizjami dokumentacji.
Każdy etap powinien pozostawiać ślad: wiadomość, zatwierdzony dokument, raport pomiarowy, zamówienie lub wpis w systemie ERP, PDM albo PLM. Ustne ustalenia są trudne do odtworzenia podczas reklamacji.
Dokumentacja do cięcia laserowego i gięcia
Jakie pliki przekazać wykonawcy
Kompletny pakiet może zawierać:
- model 3D, najczęściej STEP,
- rysunek wykonawczy w PDF,
- rozwinięcie płaskie w DXF, jeśli ma być narzucone przez zamawiającego,
- tabelę ilości i wariantów,
- specyfikację materiału,
- wymagania dotyczące powierzchni i krawędzi,
- instrukcję znakowania i pakowania,
- wykaz cech krytycznych,
- formularz raportu pomiarowego, jeśli jest wymagany.
Nie każdy wykonawca potrzebuje wszystkich formatów. Model STEP i rysunek PDF zwykle wystarczają do wyceny elementu giętego, natomiast DXF jest praktyczny dla części płaskich. Jeżeli zamawiający dostarcza własne rozwinięcie, powinien jednoznacznie wskazać, czy jego geometria jest obowiązująca.
Rola modelu 3D, rysunku PDF i pliku DXF
Każdy plik pełni inną funkcję:
- Model 3D opisuje docelową geometrię części i ułatwia analizę kolizji podczas gięcia.
- Rysunek 2D określa wymiary kontrolne, tolerancje, materiał, rewizję i wymagania jakościowe.
- DXF przekazuje geometrię płaską do nestingu i programowania wycinarki.
Sam DXF zazwyczaj nie wystarcza. Nie opisuje w sposób pewny gatunku materiału, kierunku gięcia, tolerancji, strony kosmetycznej ani wymaganej jakości krawędzi.
W dokumentacji należy ustalić hierarchię ważności. Przykładowo:
Geometrię docelową określa model STEP, wymagania i tolerancje określa rysunek PDF, a DXF jest plikiem pomocniczym do wyceny.
Bez takiej zasady dostawca może nie wiedzieć, który plik jest nadrzędny w przypadku rozbieżności.
Co powinien zawierać rysunek detalu
Na rysunku warto umieścić co najmniej:
- numer części,
- nazwę części,
- numer rewizji,
- datę wydania,
- jednostkę miary,
- skalę,
- materiał i gatunek,
- grubość nominalną blachy,
- stan lub odmianę materiału, jeśli ma znaczenie,
- tolerancje ogólne,
- tolerancje indywidualne cech krytycznych,
- kąty i kierunki gięcia,
- promienie wewnętrzne,
- wymagania dotyczące gratowania,
- wymagania dotyczące powłoki,
- stronę widoczną lub kosmetyczną,
- wymagania dotyczące znakowania,
- odniesienie do modelu 3D,
- osobę zatwierdzającą.
Wymagania należy opisywać mierzalnie. Sformułowanie „wykonać dokładnie” nie daje podstawy do odbioru. Lepszy zapis to na przykład: „wymiar 80,00 ±0,20 mm po gięciu”.
Materiał i grubość blachy
Opis „stal 2 mm” jest niewystarczający. W zapytaniu należy wskazać:
- gatunek materiału,
- grubość nominalną,
- dopuszczalny zamiennik lub zakaz zamienników,
- wymagany certyfikat materiałowy,
- kierunek walcowania, jeśli wpływa na funkcję,
- folię ochronną, jeśli jest potrzebna,
- wymagania estetyczne powierzchni.
Rzeczywista grubość blachy może różnić się od wartości nominalnej w granicach tolerancji materiałowej. Wpływa to na promień, sprężynowanie, rozwinięcie i wymiary po gięciu. Szczególnej uwagi wymagają stal sprężynowa, aluminium, stal nierdzewna oraz blachy z powłokami.
Zamiennik materiałowy powinien być zatwierdzony przed produkcją. „Materiał równoważny” musi oznaczać równoważność w konkretnym zakresie: właściwości mechanicznych, odporności korozyjnej, spawalności, wyglądu albo zgodności regulacyjnej.
Tolerancje cięcia i gięcia
Nie należy tolerować wszystkich wymiarów jednakowo. Im ciaśniejsza tolerancja, tym wyższe ryzyko kosztów, dodatkowej kontroli i odrzutów.
Wymiary warto podzielić na:
- krytyczne — wpływające na bezpieczeństwo, montaż lub podstawową funkcję,
- istotne — wpływające na dopasowanie i jakość użytkową,
- informacyjne — pomocne, ale niewymagające osobnego odbioru,
- referencyjne — wynikające z innych wymiarów i niepodlegające niezależnej kontroli.
Dla części giętych należy wskazać, czy wymiar jest mierzony:
- przed gięciem czy po gięciu,
- do krawędzi czy do osi otworu,
- po stronie wewnętrznej czy zewnętrznej,
- w stanie swobodnym czy w przyrządzie,
- przed powłoką czy po jej nałożeniu.
Warto odwołać się do uzgodnionych norm wymiarowania, tolerowania geometrycznego i jakości cięcia. Sam numer normy nie wystarczy, jeżeli strony nie ustalą jej wydania, zakresu oraz klasy.
Otwory, szczeliny i geometria przy gięciu
Problemy produkcyjne często powstają, gdy:
- otwór znajduje się zbyt blisko linii gięcia,
- szczelina jest zbyt wąska w stosunku do grubości materiału,
- promień gięcia jest nieosiągalny dostępnymi narzędziami,
- krótka półka nie może być bezpiecznie podparta na matrycy,
- kolejne gięcia powodują kolizję części z belką lub narzędziem,
- wycięcie przy narożu prowadzi do pękania albo deformacji.
Popularne reguły, takie jak „minimalna średnica otworu równa grubości blachy”, są jedynie wskazówkami projektowymi. Rzeczywiste możliwości zależą od materiału, grubości, źródła lasera, jakości cięcia i wymagań wobec otworu.
Przed zamrożeniem konstrukcji warto poprosić wykonawcę o analizę wykonalności DFM.
Rozwinięcie, naddatek na gięcie i współczynnik K
Wymiary rozwinięcia zależą między innymi od:
- grubości i gatunku materiału,
- promienia wewnętrznego,
- kąta gięcia,
- szerokości matrycy,
- metody gięcia,
- kierunku walcowania,
- sprężynowania,
- współczynnika K lub tabeli korekcji wykonawcy.
Ten sam model 3D może prowadzić do nieco innych rozwinięć u różnych dostawców. Wynika to z użycia innych narzędzi i danych technologicznych.
Jeżeli odpowiedzialność za wymiar końcowy ponosi wykonawca, zwykle lepiej przekazać geometrię docelową i pozwolić mu opracować rozwinięcie. Narzucanie DXF bez znajomości jego technologii może prowadzić do błędnych wymiarów po gięciu.
Gratowanie, krawędzie i wygląd powierzchni
Wymaganie „bez ostrych krawędzi” jest niejednoznaczne. Należy określić:
- które krawędzie mają być obrobione,
- czy usuwany jest tylko luźny grat,
- czy krawędź ma być stępiona albo zaokrąglona,
- jaki promień lub faza są dopuszczalne,
- czy ślady po obróbce są akceptowalne,
- która strona jest kosmetyczna,
- jakie rysy, wgniecenia i przebarwienia są niedopuszczalne.
W częściach widocznych warto zatwierdzić wzorzec wizualny lub zestaw zdjęć referencyjnych. Ocena oparta wyłącznie na określeniu „ładna powierzchnia” prowadzi do sporów.
Oznaczanie numerów części i rewizji
Numer części a numer rewizji
Numer części identyfikuje wyrób. Rewizja identyfikuje stan jego dokumentacji.
Przykład:
- numer części: OBU-01427,
- rewizja: C,
- pełne oznaczenie: OBU-01427 REV C.
Nie należy nadpisywać starego pliku nową treścią bez zmiany rewizji. W przeciwnym razie nie da się ustalić, na podstawie jakich danych wyprodukowano partię.
Kiedy zmieniać rewizję, a kiedy numer części
Zmiana rewizji może wystarczyć, gdy nowa wersja zastępuje poprzednią i zachowuje tę samą funkcję oraz zasadę stosowania.
Nowy numer części warto rozważyć, gdy:
- wersje muszą być równolegle utrzymywane,
- części nie są zamienne,
- zmienia się interfejs montażowy,
- zmiana wpływa na bezpieczeństwo lub zgodność,
- magazyn musi jednoznacznie rozróżniać warianty,
- stara i nowa wersja mogą być wykorzystane w innych produktach.
Reguła powinna być zapisana w firmowej procedurze zarządzania zmianą.
Tabela zmian
Tabela rewizji powinna informować:
- co zmieniono,
- dlaczego dokonano zmiany,
- kto ją opracował,
- kto ją zatwierdził,
- od kiedy obowiązuje,
- czy można zużyć istniejący zapas,
- czy zmiana wymaga nowej próbki.
Opis „drobna korekta” jest niewystarczający. Lepszy zapis to: „otwory Ø6,5 przesunięto o 1,0 mm; zwiększono promień gięcia z 1 do 2 mm”.
Pakiet wydania produkcyjnego
Wszystkie pliki dla danej rewizji najlepiej umieścić w jednym kontrolowanym pakiecie. Nazwy mogą wyglądać następująco:
- OBU-01427_REV-C_RYSUNEK.pdf,
- OBU-01427_REV-C_MODEL.step,
- OBU-01427_REV-C_ROZWINIECIE.dxf,
- OBU-01427_REV-C_WYMAGANIA-JAKOSCIOWE.pdf.
Na zamówieniu należy wpisać zarówno numer części, jak i rewizję. Dobrą praktyką jest żądanie potwierdzenia przez dostawcę, że przyjął właściwy komplet plików.
Zmiana po wysłaniu zamówienia
Po zmianie dokumentacji trzeba ustalić status produkcji:
- materiał jeszcze niezamówiony,
- materiał zamówiony,
- detal zaprogramowany,
- produkcja rozpoczęta,
- partia gotowa,
- partia wysłana.
Następnie należy zdecydować, czy:
- zatrzymać produkcję,
- dokończyć starą wersję,
- przerobić istniejące części,
- dopuścić czasowe odstępstwo,
- zezłomować partię,
- wdrożyć zmianę od wskazanego numeru zamówienia.
Samo wysłanie nowego pliku e-mailem nie oznacza skutecznego wdrożenia zmiany.
Jak przygotować zapytanie ofertowe
Dobre zapytanie ofertowe, czyli RFQ, powinno zawierać:
- dane zamawiającego,
- numer i rewizję każdej części,
- komplet plików,
- ilość dla prototypu i serii,
- prognozę rocznego zapotrzebowania,
- wielkość partii,
- oczekiwany termin pierwszej dostawy,
- częstotliwość kolejnych dostaw,
- miejsce i warunki dostawy,
- wymagania materiałowe,
- operacje dodatkowe,
- wymagania jakościowe,
- zakres dokumentacji odbiorowej,
- wymagania dotyczące pakowania,
- zasady zatwierdzania zamienników,
- termin ważności oferty,
- oczekiwaną walutę i warunki płatności.
Jeśli zapotrzebowanie jest niepewne, warto poprosić o progi cenowe, na przykład dla 10, 50, 100, 500 i 1000 sztuk. Pozwala to zobaczyć wpływ kosztów przygotowania produkcji na cenę jednostkową.
Pytania, które powinien zadać odpowiedzialny dostawca
Pytania ze strony wykonawcy nie muszą oznaczać braku kompetencji. Często świadczą o tym, że przeprowadzono analizę techniczną.
Typowe pytania dotyczą:
- nadrzędności modelu i rysunku,
- dopuszczalności zamiennika materiału,
- kierunku szczotkowania lub walcowania,
- strony kosmetycznej,
- tolerancji po gięciu,
- sposobu pomiaru,
- promieni gięcia,
- zabezpieczenia powierzchni,
- pakowania,
- certyfikatów materiałowych,
- dopuszczalnego śladu po mostkach technologicznych.
Odpowiedzi wpływające na wymagania należy przekazać wszystkim oferentom. W przeciwnym razie oferty nie będą porównywalne.
Porównanie wycen od dostawców
Dlaczego cena za sztukę nie wystarcza
Najtańsza oferta może nie obejmować gratowania, transportu, materiału zgodnego z wymaganiem, raportu pomiarowego albo bezpiecznego pakowania.
Całkowity koszt zakupu może obejmować:
- cenę części,
- koszt uruchomienia i programowania,
- koszt oprzyrządowania,
- materiał,
- odpady materiałowe,
- operacje dodatkowe,
- kontrolę jakości,
- certyfikaty,
- pakowanie,
- transport,
- koszty minimalnej wartości zamówienia,
- koszty finansowania zapasu,
- ryzyko reklamacji i opóźnień.
Oferty należy porównywać dopiero po ujednoliceniu zakresu.
Macierz porównania ofert
Kryterium | Dostawca A | Dostawca B | Dostawca C |
|---|---|---|---|
Cena netto za sztukę | |||
Koszt uruchomienia | |||
Oprzyrządowanie | |||
Materiał zgodny ze specyfikacją | |||
Gratowanie w cenie | |||
Powłoka w cenie | |||
Raport pomiarowy | |||
Certyfikat materiałowy | |||
Pakowanie | |||
Transport | |||
Termin próbki | |||
Termin serii | |||
Minimalna partia | |||
Ważność ceny | |||
Zdolność do utrzymania tolerancji | |||
Zgoda na audyt lub reklamację 8D |
Jak ocenić dostawcę metodą punktową
Przykładowe wagi:
- zgodność techniczna: 30%,
- jakość i system kontroli: 20%,
- całkowity koszt: 20%,
- termin realizacji: 15%,
- elastyczność dostaw: 10%,
- komunikacja i obsługa zmian: 5%.
Wagi należy dostosować do ryzyka. Dla części krytycznej jakość może mieć większą wagę niż cena. Dla prostego wspornika pomocniczego priorytetem może być koszt i dostępność.
Cena nie powinna otrzymać punktów, dopóki dostawca nie potwierdzi pełnej zgodności z wymaganiami lub nie wyszczególni odstępstw.
O czym informują zaskakująco niskie i wysokie ceny
Wyraźnie niższa cena może wynikać z:
- innego gatunku materiału,
- pominięcia operacji wykończeniowej,
- interpretacji luźniejszych tolerancji,
- innego założenia dotyczącego ilości,
- braku kosztu oprzyrządowania,
- automatycznej wyceny bez analizy gięcia,
- planowanego łączenia zamówień w arkuszu.
Wyższa cena może wynikać z:
- większego zakresu kontroli,
- krótszego terminu,
- trudnej geometrii,
- niskiej ilości,
- wysokiego udziału odpadu,
- nietypowego materiału,
- dodatkowego zabezpieczenia powierzchni,
- ryzyka związanego z tolerancjami.
Najlepszym działaniem nie jest automatyczne odrzucenie skrajnej oferty, lecz wyjaśnienie różnic.
Próbka, prototyp i próbna partia
Kiedy zamówić pojedynczy prototyp
Pojedynczy prototyp jest odpowiedni, gdy trzeba sprawdzić:
- ogólną geometrię,
- dopasowanie montażowe,
- dostęp narzędzi,
- kierunki gięcia,
- podstawową funkcję,
- ergonomię albo wygląd.
Jedna sztuka nie potwierdza jednak stabilności procesu. Może zostać wykonana z dodatkową uwagą lub skorygowana ręcznie.
Kiedy potrzebna jest partia pilotażowa
Partia próbna jest wskazana, gdy:
- część ma kilka gięć,
- występują wymiary krytyczne,
- materiał wykazuje zmienne sprężynowanie,
- planowana jest produkcja seryjna,
- wymagane jest powtarzalne wykończenie,
- część współpracuje z innymi tolerowanymi elementami,
- koszt błędu w serii jest wysoki.
Wielkość partii pilotażowej powinna umożliwić ocenę zmienności, ale nie ma jednej uniwersalnej liczby. Dla prostego detalu może to być kilka lub kilkanaście sztuk. Dla projektu o wysokim ryzyku potrzebna może być większa seria i formalna analiza zdolności procesu.
Co sprawdzić podczas zatwierdzania próbki
Kontrola próbki powinna obejmować:
- identyfikację części i rewizji,
- zgodność materiału,
- grubość blachy,
- wymiary krytyczne,
- kąty i promienie gięcia,
- płaskość i skręcenie,
- położenie otworów,
- jakość krawędzi,
- grat,
- rysy i wgniecenia,
- powłokę,
- montaż w rzeczywistym zespole,
- działanie części w warunkach użytkowych,
- oznakowanie i pakowanie.
Wyniki najlepiej zapisać w raporcie pierwszej sztuki lub raporcie zatwierdzenia próbki.
Zatwierdzenie bez uwag, warunkowe i odrzucenie
Możliwe statusy to:
- zatwierdzono — dostawca może rozpocząć produkcję zgodnie z zatwierdzonym wzorcem,
- zatwierdzono warunkowo — produkcja jest możliwa po spełnieniu wskazanych warunków,
- odrzucono — wymagana jest korekta i ponowne przedstawienie próbki.
Zatwierdzenie warunkowe powinno wskazywać termin oraz zakres poprawy. Nie należy stosować ogólnego zapisu „zaakceptowano z uwagami” bez określenia, co obowiązuje w serii.
Czy zatwierdzona próbka zastępuje rysunek
Nie. Próbka może być wzorcem wyglądu lub wykonania, ale podstawą techniczną pozostaje zatwierdzona dokumentacja.
Jeżeli celowo akceptowane jest odstępstwo od rysunku, należy:
- zmienić dokumentację,
- wydać formalną zgodę na odstępstwo,
- ograniczyć zgodę do konkretnej partii,
- albo ustalić nową rewizję.
Harmonogram dostaw i zarządzanie zapasem
Termin produkcji a termin dostawy
Należy odróżnić:
- czas potwierdzenia zamówienia,
- czas zakupu materiału,
- czas wykonania próbki,
- czas zatwierdzenia,
- czas produkcji seryjnej,
- czas operacji zewnętrznych,
- czas transportu,
- datę dostawy do magazynu.
Sformułowanie „termin realizacji: dwa tygodnie” jest niepełne, jeśli nie wiadomo, od jakiego momentu jest liczony i czy obejmuje transport.
Dostawa jednorazowa, partie cykliczne czy harmonogram
Dostawa jednorazowa sprawdza się przy małych, nieregularnych zamówieniach.
Dostawy partiami ograniczają zapas, ale wymagają stabilnego procesu i terminowości.
Harmonogram ramowy jest korzystny przy powtarzalnym zapotrzebowaniu. Może określać prognozę, okres zamrożony, minimalną partię oraz terminy zwolnień.
Zapas bezpieczeństwa u dostawcy skraca czas reakcji, lecz wymaga ustalenia własności materiału, odpowiedzialności za nieaktualną rewizję i zasad rozliczenia zapasu.
Co powinien zawierać harmonogram
- numer części i rewizję,
- ilość całkowitą,
- wielkość każdej dostawy,
- datę wysyłki lub przyjęcia,
- miejsce dostawy,
- dopuszczalne odchylenie ilościowe,
- wymagany poziom zapasu bezpieczeństwa,
- okres zamrożony,
- sposób potwierdzania zmian,
- odpowiedzialność za opóźnienie.
W przypadku zmian konstrukcyjnych trzeba sprawdzić, ile części starej rewizji znajduje się u dostawcy, w transporcie i w magazynie.
Pakowanie i logistyka
Uszkodzenia transportowe mogą zniweczyć poprawną produkcję. Specyfikacja pakowania powinna określać:
- maksymalną liczbę sztuk w opakowaniu,
- separatory między częściami,
- zabezpieczenie naroży,
- ochronę przed wilgocią,
- sposób układania części,
- maksymalną masę opakowania,
- etykietę z numerem części, rewizją i ilością,
- zakaz mieszania rewizji,
- wymagania dotyczące palety lub pojemnika zwrotnego.
Dla powierzchni kosmetycznych należy ograniczyć przesuwanie się detali względem siebie.
Odbiór jakościowy dostawy
Kontrola wejściowa
Odbiór powinien rozpocząć się od weryfikacji:
- dostawcy i numeru zamówienia,
- numeru części,
- rewizji,
- ilości,
- stanu opakowania,
- wymaganych certyfikatów,
- zgodności etykiet,
- wyglądu części,
- wymiarów objętych planem kontroli.
Części do czasu zwolnienia mogą pozostawać w oznaczonej strefie kwarantanny.
Kontrola 100% czy kontrola próbkowa
Kontrola 100% jest uzasadniona, gdy:
- wada może zagrozić bezpieczeństwu,
- cecha jest krytyczna,
- proces nie jest jeszcze stabilny,
- wykryto wcześniejsze problemy,
- wymagają tego przepisy lub klient końcowy.
Kontrola próbkowa może być odpowiednia dla stabilnych dostaw i cech o niższym ryzyku. Plan próbkowania powinien określać wielkość partii, poziom kontroli, kryteria przyjęcia i odrzucenia oraz sposób postępowania po wykryciu wady.
Próbkowanie nie gwarantuje braku wad w całej partii. Jest metodą zarządzania ryzykiem statystycznym.
Wyposażenie pomiarowe
W zależności od cechy można użyć:
- suwmiarki,
- mikrometru,
- wysokościomierza,
- kątomierza,
- sprawdzianu,
- płyty pomiarowej,
- ramienia pomiarowego,
- maszyny współrzędnościowej,
- skanera optycznego,
- miernika grubości powłoki,
- wzorców chropowatości lub wyglądu.
Metoda pomiaru powinna odpowiadać tolerancji. Suwmiarka nie jest właściwym narzędziem do wiarygodnej oceny każdej ciasnej tolerancji geometrycznej.
Niezgodność i reklamacja
Po wykryciu niezgodności należy:
- zabezpieczyć partię,
- oznaczyć jej status,
- ustalić zakres problemu,
- sprawdzić inne dostawy z tej samej serii,
- udokumentować wadę zdjęciami i pomiarami,
- powiadomić dostawcę,
- ustalić sortowanie, poprawę, wymianę albo odstępstwo,
- określić przyczynę źródłową,
- zatwierdzić działania korygujące,
- zweryfikować skuteczność przy kolejnych dostawach.
Reklamacja powinna zawierać numer części, rewizję, numer partii, ilość sprawdzoną, liczbę wadliwych sztuk, opis wymogu, wynik pomiaru i oczekiwany termin reakcji.
Tabela decyzyjna: jak dobrać sposób zamówienia i kontroli
Sytuacja | Zalecany pakiet dokumentacji | Etap zatwierdzenia | Kontrola dostawy | Model dostaw |
|---|---|---|---|---|
Prosty detal płaski, mała ilość | PDF + DXF + materiał i grubość | Pierwsza sztuka lub kontrola dostawy | Próbkowa, chyba że cecha jest krytyczna | Jednorazowo |
Detal gięty z kilkoma wymiarami funkcjonalnymi | STEP + PDF, opcjonalnie DXF | Prototyp i raport wymiarowy | Cechy krytyczne 100%, pozostałe próbkowo | Małe partie |
Część widoczna dla klienta | STEP + PDF + wymagania kosmetyczne | Próbka wizualna i wymiarowa | Kontrola wyglądu według wzorca | Partie zabezpieczone separatorami |
Część bezpieczeństwa | Pełna dokumentacja, identyfikowalność materiału i cech | Formalne zatwierdzenie pierwszej sztuki lub procesu | Zakres wynikający z analizy ryzyka, często 100% cech krytycznych | Partie identyfikowalne |
Produkcja seryjna o stabilnym popycie | Kontrolowany pakiet rewizji + prognoza | Partia pilotażowa | Plan kontroli oparty na ryzyku i historii jakości | Harmonogram ramowy |
Częste zmiany konstrukcyjne | PDM/PLM, jednoznaczne rewizje, procedura zmian | Ponowne zatwierdzenie po istotnej zmianie | Wzmocniona kontrola pierwszej partii nowej rewizji | Krótkie serie, niski zapas |
Wysoki koszt przestoju | Pełny pakiet + wymagania ciągłości dostaw | Próbka i test montażowy | Cechy wpływające na montaż kontrolowane priorytetowo | Zapas bezpieczeństwa lub drugie źródło |
Zamówienie wyłącznie cenowe, niskie ryzyko | Uproszczony rysunek i jasna specyfikacja | Opcjonalnie | Podstawowa kontrola wejściowa | Dostawa jednorazowa |
Liczby, wskaźniki i praktyczne punkty odniesienia
Poniższe wartości są punktami wyjścia, a nie uniwersalnymi wymaganiami technologicznymi. Należy je dostosować do materiału, geometrii, możliwości dostawcy i ryzyka produktu.
Liczby, które powinny znaleźć się w zapytaniu
Dobre RFQ powinno jednoznacznie podawać co najmniej:
- 1 numer części,
- 1 obowiązującą rewizję,
- ilość dla każdej partii,
- prognozę roczną,
- grubość i gatunek materiału,
- termin próbki,
- termin produkcji seryjnej,
- liczbę wymaganych dokumentów jakościowych,
- tolerancje dla cech krytycznych,
- dopuszczalną liczbę sztuk w opakowaniu.
Wpływ odsetka wad na partię
Przy partii 1000 sztuk:
- poziom wad 0,2% oznacza statystycznie około 2 wadliwe sztuki,
- poziom wad 1% oznacza około 10 wadliwych sztuk,
- poziom wad 2% oznacza około 20 wadliwych sztuk,
- poziom wad 5% oznacza około 50 wadliwych sztuk.
Jeżeli jedna wada może zatrzymać linię montażową, nawet pozornie niski odsetek niezgodności może być nieakceptowalny.
Przykład wpływu kosztu uruchomienia
Jeżeli przygotowanie produkcji kosztuje 600 zł:
- przy 10 sztukach obciąża każdą część kwotą 60 zł,
- przy 100 sztukach — 6 zł,
- przy 1000 sztukach — 0,60 zł.
Dlatego ceny małych serii mogą być wielokrotnie wyższe od cen seryjnych, nawet jeśli czas samego cięcia jest krótki.
Przykład całkowitego kosztu zakupu
Oferta A:
- część: 20 zł,
- transport: 500 zł,
- reklamacje i sortowanie: 800 zł,
- partia: 100 sztuk.
Całkowity koszt wynosi 3300 zł, czyli 33 zł za użyteczną sztukę przed uwzględnieniem ewentualnych braków.
Oferta B:
- część: 24 zł,
- transport: 300 zł,
- brak kosztów sortowania,
- partia: 100 sztuk.
Całkowity koszt wynosi 2700 zł, czyli 27 zł za sztukę. Wyższa cena katalogowa może więc oznaczać niższy koszt rzeczywisty.
Wskaźniki oceny dostawcy
Warto monitorować:
- terminowość dostaw,
- udział dostaw zgodnych ilościowo,
- liczbę reklamacji,
- odsetek wadliwych sztuk,
- czas reakcji na reklamację,
- czas zamknięcia działań korygujących,
- liczbę dostaw z niewłaściwą rewizją,
- liczbę awaryjnych transportów,
- stabilność ceny,
- skuteczność wdrażania zmian.
Dla każdej firmy właściwe progi będą inne. Ważniejsza od samego wyniku jest jego tendencja oraz rozdzielenie problemów technicznych, logistycznych i dokumentacyjnych.
Najczęstsze błędy
Wysyłanie samego DXF
Skutkiem jest brak informacji o materiale, tolerancjach, gięciu, jakości powierzchni i rewizji.
Brak hierarchii dokumentów
Model, rysunek i rozwinięcie mogą zawierać rozbieżności. Bez wskazania dokumentu nadrzędnego dostawca podejmuje decyzję samodzielnie.
Tolerowanie wszystkiego zbyt ciasno
Podnosi to cenę, wydłuża kontrolę i może nie poprawiać funkcji produktu.
Używanie nazwy pliku jako jedynej kontroli rewizji
Nazwę można przypadkowo zmienić. Rewizja powinna być widoczna również na rysunku, zamówieniu i etykiecie partii.
Wybór wyłącznie po cenie jednostkowej
Pomija koszt uruchomienia, transportu, jakości, zapasu i ryzyko przestoju.
Zatwierdzanie próbki wyłącznie „na oko”
Detal może wyglądać poprawnie, lecz nie pasować do złożenia lub nie spełniać wymiarów krytycznych.
Brak kontroli pierwszej partii po zmianie
Zmiana jednego otworu, materiału lub promienia może wpłynąć na rozwinięcie, kolejność gięcia i montaż.
Niejasne wymagania dotyczące gratowania
„Bez gratów” bywa interpretowane jako usunięcie luźnego gratu, a nie pełne zaokrąglenie krawędzi.
Mieszanie rewizji w magazynie
Prowadzi do przypadkowego montażu nieaktualnych części. Rewizje powinny być fizycznie i systemowo rozdzielone.
Mity i wyjątki
Mit: laser zawsze wykonuje część dokładniej niż wymaga montaż
Dokładność wycinarki nie gwarantuje dokładności kompletnego detalu. Na wynik wpływają materiał, ciepło, geometria, grat, gięcie i metoda pomiaru.
Mit: model 3D eliminuje potrzebę rysunku
Model opisuje geometrię, ale zazwyczaj nie przekazuje kompletnego zestawu wymagań jakościowych, tolerancji, materiału i zasad odbioru.
Mit: zatwierdzona próbka gwarantuje identyczną serię
Próbka potwierdza możliwość wykonania, nie zawsze stabilność procesu. Do oceny powtarzalności potrzebna jest partia próbna i dane z kolejnych dostaw.
Mit: najniższa cena jest najlepsza przy prostych detalach
Nawet prosty detal może generować koszty przez złą rewizję, ostre krawędzie, uszkodzenia transportowe albo brak terminowości.
Wyjątek: bardzo proste części jednorazowe
Dla niekrytycznego elementu pomocniczego rozbudowany proces zatwierdzania może być nieopłacalny. Nadal trzeba jednak określić materiał, grubość, geometrię, ilość i podstawowe kryteria odbioru.
Wyjątek: prototyp wykonywany metodą inną niż seria
Prototyp może zostać wykonany na innych narzędziach lub z materiału zastępczego. Powinno to być jawnie zapisane, ponieważ taki prototyp nie zatwierdza automatycznie procesu seryjnego.
Lista kontrolna przed złożeniem zamówienia
Dokumentacja
- Czy każdy detal ma jednoznaczny numer?
- Czy wskazano obowiązującą rewizję?
- Czy model, rysunek i DXF są ze sobą zgodne?
- Czy ustalono hierarchię dokumentów?
- Czy materiał i grubość są określone?
- Czy tolerancje cech krytycznych są mierzalne?
- Czy opisano gratowanie i jakość powierzchni?
- Czy wskazano stronę kosmetyczną?
- Czy wszystkie pliki używają tych samych jednostek?
Oferta
- Czy cena obejmuje wszystkie operacje?
- Czy podano koszt uruchomienia i oprzyrządowania?
- Czy transport i pakowanie są uwzględnione?
- Czy dostawca potwierdził materiał?
- Czy zgłoszone odstępstwa są zapisane?
- Czy termin oznacza wysyłkę, czy dostawę?
- Czy oferta dotyczy właściwej rewizji?
Próbna partia
- Czy określono liczbę próbek?
- Czy przygotowano plan pomiarów?
- Czy sprawdzono montaż?
- Czy zatwierdzono wygląd?
- Czy zapisano status zatwierdzenia?
- Czy wszystkie odstępstwa są formalnie udokumentowane?
Dostawy seryjne
- Czy istnieje harmonogram?
- Czy ustalono zasady zmian ilości i terminów?
- Czy opakowanie chroni części?
- Czy etykieta zawiera numer i rewizję?
- Czy magazyn rozdziela rewizje?
- Czy plan kontroli jest oparty na ryzyku?
- Czy wiadomo, jak postępować z niezgodnością?
FAQ
Czy do wyceny cięcia laserowego wystarczy plik DXF?
Dla prostego, płaskiego detalu DXF może wystarczyć do wstępnej kalkulacji, ale do wiążącej oferty należy podać co najmniej materiał, grubość, ilość, tolerancje, wymagania dotyczące krawędzi i obowiązującą rewizję.
Kto powinien przygotować rozwinięcie części giętej?
Jeżeli dostawca odpowiada za końcowe wymiary, zwykle najlepiej, aby przygotował rozwinięcie zgodnie ze swoimi narzędziami i tabelami gięcia. Zamawiający może przekazać własny DXF jako plik referencyjny lub obowiązujący, ale musi jasno określić jego status.
Czy trzeba podawać promień gięcia?
Tak, jeśli promień wpływa na funkcję, wygląd, wytrzymałość lub montaż. Jeżeli nie jest krytyczny, można dopuścić promień technologiczny wykonawcy, pod warunkiem zachowania wymiarów końcowych.
Jak oznaczyć rewizję detalu?
Można stosować litery, liczby albo kontrolowany schemat firmowy. Najważniejsze, aby rewizja była jednoznaczna, widoczna na wszystkich dokumentach i powiązana z opisem zmiany.
Czy zmiana materiału zawsze wymaga nowej rewizji?
Jeżeli materiał jest wymaganiem dokumentacji, jego zmiana powinna być kontrolowana. Może wymagać nowej rewizji, nowego numeru części albo formalnego odstępstwa dla konkretnej partii.
Ile ofert warto porównać?
Nie ma uniwersalnej liczby. Dla standardowego detalu praktyczne jest porównanie kilku dostawców, o ile wszyscy otrzymają identyczny pakiet danych. Przy częściach specjalistycznych ważniejsza od liczby ofert jest potwierdzona zdolność technologiczna.
Ile sztuk powinna mieć partia próbna?
To zależy od ryzyka, złożoności i planowanej skali. Kilka sztuk może wystarczyć do sprawdzenia montażu, lecz nie do wiarygodnej oceny stabilności procesu. Dla produkcji seryjnej wielkość partii należy ustalić wraz z planem pomiarowym.
Czy pierwszą partię należy sprawdzać w 100%?
Nie zawsze. Kontrola 100% jest zasadna dla cech krytycznych, nowych lub niestabilnych procesów oraz wysokiego ryzyka. Pozostałe cechy można kontrolować próbkowo według zatwierdzonego planu.
Co zrobić, gdy model 3D różni się od rysunku?
Nie należy zgadywać. Produkcję trzeba wstrzymać do czasu wyjaśnienia rozbieżności i wydania spójnego pakietu dokumentacji.
Czy dostawca może samodzielnie zmienić materiał?
Tylko wtedy, gdy dokumentacja lub zamówienie wyraźnie dopuszczają określony zamiennik. W pozostałych przypadkach potrzebna jest pisemna zgoda zamawiającego.
Jak odbierać wymiary detalu giętego?
Metoda powinna być określona na rysunku lub w planie kontroli. Trzeba ustalić bazy pomiarowe, stan części, przyrząd, miejsce pomiaru i to, czy wynik jest oceniany przed powłoką, czy po niej.
Czy norma tolerancji ogólnej rozwiązuje wszystkie problemy?
Nie. Norma może uporządkować wymagania dla wymiarów bez indywidualnej tolerancji, ale nie zastąpi oznaczenia cech krytycznych, baz, sposobu pomiaru i wymagań funkcjonalnych.
Jak ograniczyć ryzyko wyprodukowania starej rewizji?
Należy utrzymywać jeden kontrolowany pakiet plików, wpisywać rewizję na zamówieniu, wymagać jej potwierdzenia, oznaczać dostawy i rozdzielać zapasy. Po zmianie trzeba też ustalić los produkcji w toku.
Czy można zaakceptować partię niezgodną z rysunkiem?
Tak, jeśli analiza potwierdzi, że odstępstwo nie wpływa na bezpieczeństwo, funkcję ani wymagania klienta. Zgoda powinna być pisemna, ograniczona do konkretnej partii i nie może automatycznie zmieniać wymagań dla przyszłych dostaw.
Jak często oceniać dostawcę?
Częstotliwość powinna zależeć od liczby dostaw i ryzyka. W praktyce wskaźniki operacyjne można monitorować na bieżąco, a ocenę okresową wykonywać miesięcznie, kwartalnie lub rocznie.
Powiązane tematy do rozwinięcia w osobnych przewodnikach
Ta strona może pełnić funkcję huba prowadzącego do szczegółowych materiałów:
- Jak przygotować plik DXF do cięcia laserowego
- Jak wymiarować detal gięty na rysunku technicznym
- Tolerancje cięcia laserowego i gięcia blach
- Jak oblicza się rozwinięcie blachy
- Współczynnik K i naddatek na gięcie
- Projektowanie otworów w pobliżu linii gięcia
- Jak stworzyć zapytanie ofertowe RFQ
- Jak porównywać oferty pod względem całkowitego kosztu
- Kontrola pierwszej sztuki i partii pilotażowej
- Plan kontroli jakości detali z blachy
- Zarządzanie rewizjami dokumentacji technicznej
- Pakowanie i transport części lakierowanych
- Reklamacja jakościowa i raport działań korygujących
- Ocena i kwalifikacja dostawcy usług obróbki blach
Najważniejsza zasada brzmi: dostawca powinien otrzymać nie tylko geometrię, lecz kompletną, jednoznaczną definicję tego, co ma zostać wykonane, skontrolowane, oznaczone i dostarczone. Im wcześniej zostaną ustalone kryteria akceptacji, tym mniejsze ryzyko sporów, poprawek i opóźnień w produkcji.
 2 comments

0 thoughts on “Zamawianie detali z blachy dla firmy: dokumentacja, wyceny, próbna partia i odbiór jakościowy”