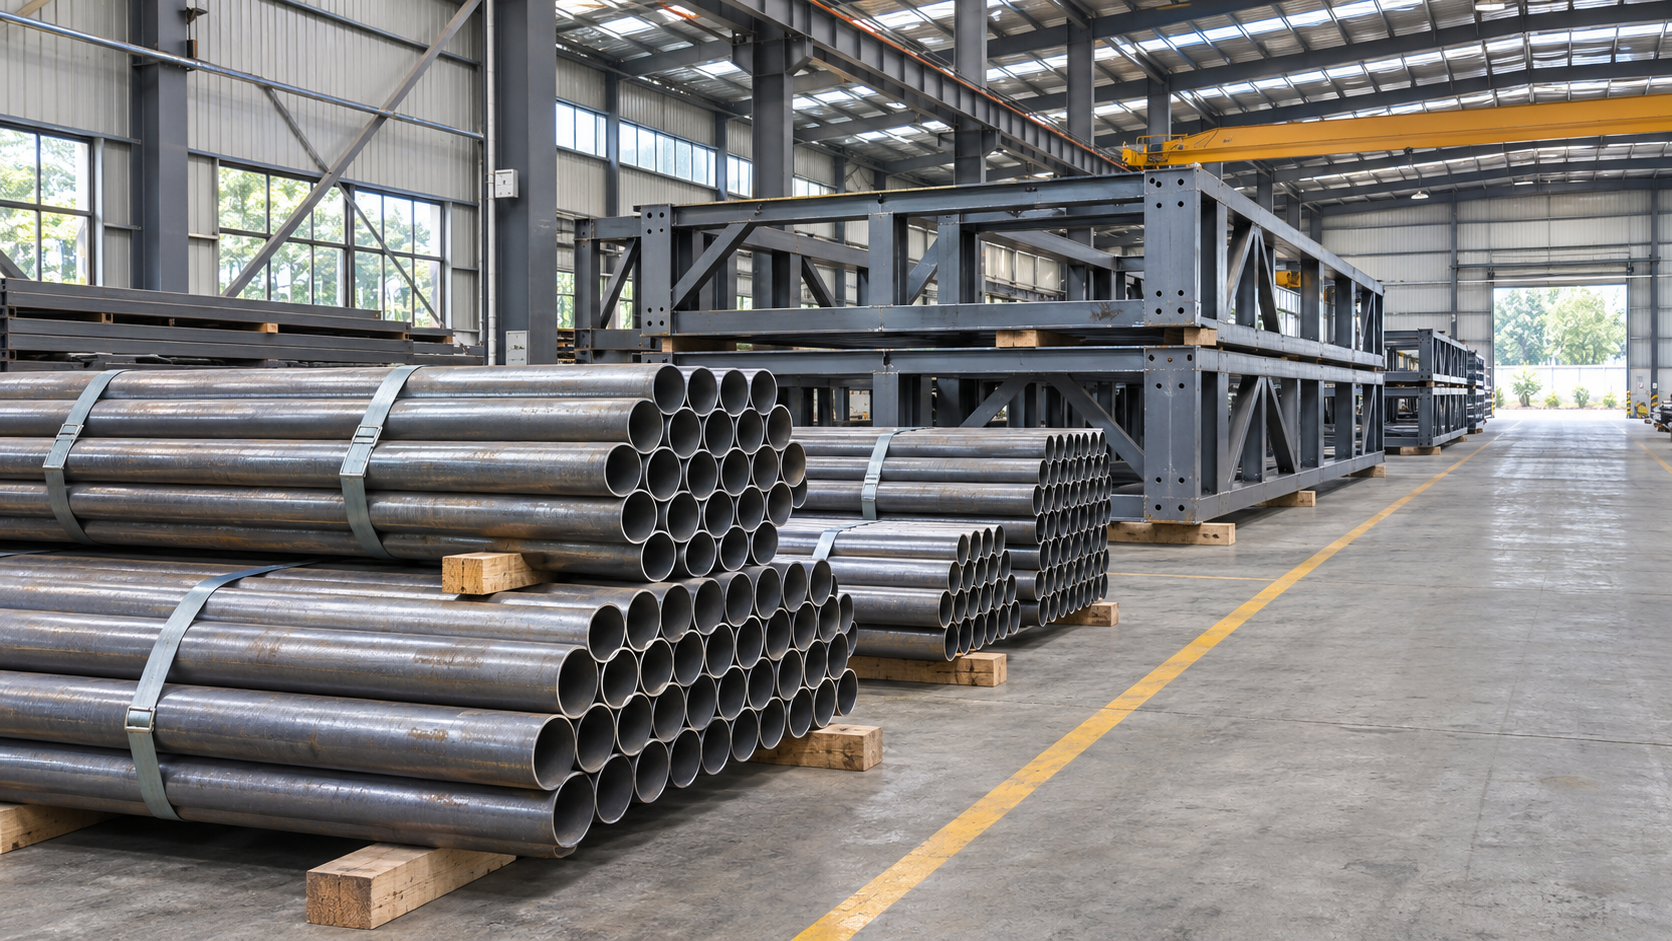
Zamówienie rur i elementów stalowych do inwestycji przemysłowej nie jest zwykłym zakupem materiału według średnicy i liczby metrów. To proces łączący wymagania projektowe, normy materiałowe, technologię wykonania, identyfikowalność, ochronę antykorozyjną, logistykę oraz kontrolę jakości.
Po lekturze dowiesz się, jak przygotować zestawienie materiałowe i zapytanie ofertowe, jak określić wymagane dokumenty, obróbkę i zabezpieczenie powierzchni, a także jak zaplanować dostawy oraz odbiór. Artykuł obejmuje rury, kształtki, kołnierze, profile i elementy prefabrykowane przeznaczone do instalacji technologicznych, rurociągów, konstrukcji pomocniczych i infrastruktury przemysłowej.
Co obejmuje zamawianie rur i elementów stalowych?
Proces zakupowy rozpoczyna się od dokumentacji projektowej, a kończy na potwierdzeniu zgodności dostarczonych elementów z zamówieniem. Pomiędzy tymi etapami trzeba prawidłowo określić:
- rodzaj i gatunek materiału,
- normę wykonania i wymiary,
- warunki pracy instalacji,
- ilość oraz jednostkę rozliczeniową,
- wymagania dotyczące spawania i obróbki,
- zakres badań i dokumentacji jakościowej,
- sposób zabezpieczenia antykorozyjnego,
- wymagania dotyczące znakowania i identyfikowalności,
- podział dostaw na partie,
- zasady pakowania, transportu i składowania,
- kryteria odbioru i postępowania z niezgodnościami.
Zakres ten może dotyczyć zarówno dostawy handlowej, jak i prefabrykacji warsztatowej. W drugim przypadku zamówienie obejmuje nie tylko materiał, ale również cięcie, ukosowanie, gięcie, spawanie, badania NDT, malowanie, znakowanie i przygotowanie gotowych zespołów montażowych.
Granice tematu: materiał handlowy, prefabrykacja i wykonawstwo
Przed wysłaniem zapytania warto ustalić, jaki jest rzeczywisty przedmiot zamówienia.
Dostawa materiału handlowego
Dostawca przekazuje rury, blachy, profile, kształtki, kołnierze i pozostałe elementy w stanie fabrycznym. Cięcie może być ograniczone do długości transportowych lub wskazanych w zestawieniu.
W tym modelu odpowiedzialność za dopasowanie elementów, spawanie, badania połączeń oraz montaż pozostaje zwykle po stronie wykonawcy instalacji.
Dostawa materiału z obróbką
Poza materiałem zamówienie może obejmować:
- cięcie na wymiar,
- ukosowanie końców,
- gwintowanie,
- wiercenie,
- toczenie,
- gięcie,
- przygotowanie otworów,
- wykonanie króćców,
- znakowanie poszczególnych pozycji.
Wymagane tolerancje muszą być określone w dokumentacji lub zamówieniu.
Prefabrykacja warsztatowa
Dostawca wykonuje gotowe izometry, sekcje rurociągów, podpory lub moduły. Zakres może obejmować spawanie, kontrolę wymiarową, badania nieniszczące, próby szczelności lub ciśnieniowe oraz zabezpieczenie antykorozyjne.
W tym wariancie kluczowe stają się procedury spawalnicze, kwalifikacje personelu, plan kontroli i badań oraz zasady przekazywania dokumentacji powykonawczej.
Dostawa z montażem
Najszerszy zakres obejmuje również transport na stanowisko, montaż, spawanie obiektowe, badania, próby, poprawki powłok i przekazanie instalacji do uruchomienia. Takie zamówienie powinno precyzyjnie rozdzielać odpowiedzialność projektanta, dostawcy, prefabrykatora, wykonawcy montażu i inspektora.
Dokumentacja projektowa jako podstawa zamówienia
Dobre zapytanie ofertowe nie zastępuje dokumentacji projektowej. Powinno ją porządkować i wskazywać dokumenty nadrzędne.
Jakie dokumenty są potrzebne?
W zależności od rodzaju inwestycji podstawą zamówienia mogą być:
- specyfikacja techniczna projektu,
- wykaz rurociągów, czyli line list,
- klasy rurociągowe lub piping classes,
- schematy technologiczne P&ID,
- rzuty i modele instalacji,
- izometrie rurociągowe,
- zestawienie materiałowe MTO lub BOM,
- rysunki wykonawcze i warsztatowe,
- zestawienia podpór,
- specyfikacja malarska,
- specyfikacja izolacji,
- wymagania spawalnicze,
- plan kontroli i badań ITP,
- wymagania inwestora dotyczące dokumentacji jakościowej,
- warunki pakowania, transportu i składowania.
Schemat P&ID pokazuje funkcję instalacji, ale zazwyczaj nie wystarcza do zamówienia rur. Z kolei izometria może dokładnie definiować geometrię, lecz powinna być interpretowana łącznie z klasą rurociągową i specyfikacją projektu.
Hierarchia dokumentów
W zapytaniu należy określić kolejność ważności dokumentów. Jest to szczególnie istotne, gdy zestawienie materiałowe, rysunek i specyfikacja zawierają różne dane.
Przykładowa hierarchia może wyglądać następująco:
- wymagania prawne i decyzje właściwych organów,
- specyfikacja techniczna projektu,
- klasa rurociągowa,
- zatwierdzony rysunek lub izometria,
- zestawienie materiałowe,
- wymagania zakupowe,
- oferta dostawcy.
Nie istnieje jedna hierarchia właściwa dla każdego projektu. Musi zostać przyjęta przez zamawiającego i przekazana wszystkim uczestnikom procesu.
Kontrola kompletności dokumentacji
Przed zakupem należy sprawdzić, czy:
- każda linia ma przypisaną klasę materiałową,
- średnice, grubości ścianek i klasy ciśnieniowe są spójne,
- wskazano medium, temperaturę i ciśnienie projektowe,
- określono naddatek korozyjny, jeżeli jest wymagany,
- materiały są kompatybilne ze sobą i z medium,
- jednoznacznie określono standard wymiarowy,
- przewidziano połączenia z urządzeniami,
- armatura, kołnierze i uszczelnienia mają zgodne przylgi,
- zakres izolacji nie koliduje z powłoką malarską,
- podano wymagania dotyczące badań i odbioru.
Rozbieżności powinny być wyjaśnione przed złożeniem zamówienia, a nie dopiero podczas prefabrykacji.
Jak przygotować zestawienie materiałowe MTO lub BOM?
Zestawienie materiałowe jest operacyjną listą pozycji zakupowych. Powinno umożliwiać wycenę, zamówienie, kontrolę dostawy oraz późniejszą identyfikację elementów.
Dane dla rur
Dla każdej pozycji rurowej warto podać:
- numer pozycji,
- oznaczenie instalacji lub linii,
- rodzaj rury: bezszwowa albo spawana,
- średnicę nominalną DN lub NPS,
- średnicę zewnętrzną,
- grubość ścianki lub schedule,
- długość całkowitą,
- wymagane długości handlowe lub odcinki,
- gatunek materiału,
- normę materiałową i wykonawczą,
- stan dostawy lub obróbki cieplnej,
- tolerancję wymiarową,
- naddatek korozyjny,
- wymagany dokument kontroli,
- zakres badań dodatkowych,
- stan końców,
- wymagania dotyczące powłoki,
- sposób znakowania i pakowania.
Nie należy zamiennie stosować DN, średnicy zewnętrznej i NPS bez wskazania standardu. DN jest oznaczeniem nominalnym i nie zawsze odpowiada rzeczywistej średnicy zewnętrznej.
Dane dla kształtek i kołnierzy
Dla kolan, trójników, redukcji, dennic i kołnierzy należy wskazać między innymi:
- typ elementu,
- średnicę lub kombinację średnic,
- grubość ścianki,
- promień kolana,
- typ redukcji: koncentryczna lub ekscentryczna,
- klasę ciśnieniową PN albo Class,
- gatunek materiału,
- normę wykonania,
- typ zakończeń,
- rodzaj przylgi kołnierza,
- wymagania dotyczące powierzchni uszczelniającej,
- liczbę sztuk,
- dokument kontroli.
W przypadku kołnierzy samo podanie „DN100 PN16” może być niewystarczające. Trzeba określić typ kołnierza, materiał, normę, przylgę, średnicę otworu, wymagania dla szyjki oraz kompatybilność z rurą i uszczelką.
Dane dla profili i elementów konstrukcyjnych
Dla profili, blach, płaskowników i elementów podpór zestawienie powinno zawierać:
- typ przekroju,
- wymiary,
- grubość,
- długość,
- gatunek stali,
- normę wyrobu,
- jakość powierzchni,
- tolerancję,
- masę lub liczbę sztuk,
- zakres otworowania i spawania,
- kategorię wykonania, jeżeli ma zastosowanie,
- wymagania dotyczące cynkowania lub malowania.
Ilości, zapasy i odpady technologiczne
Ilość projektowa nie zawsze jest ilością zakupową. Trzeba uwzględnić:
- straty na cięciu,
- szerokość rzazu,
- odcinki technologiczne potrzebne do gięcia i obróbki,
- naddatki montażowe,
- dodatkowe próbki do badań,
- zapas na uszkodzenia i poprawki,
- minimalne partie handlowe,
- optymalizację rozkroju,
- możliwość wykorzystania odpadów w innych pozycjach.
Zapas nie powinien być jednym arbitralnym procentem dla całego zamówienia. Rury proste, kosztowne kształtki stopowe, śruby i drobne elementy montażowe mają różne ryzyko braków.
Dobór materiału i standardu wykonania
Gatunek stali jest tylko jednym z parametrów. O przydatności elementu decydują także norma wyrobu, sposób produkcji, stan dostawy, tolerancje oraz potwierdzone właściwości.
Stal węglowa, niskostopowa i nierdzewna
Stale węglowe są często stosowane w instalacjach mediów pomocniczych, wody, pary oraz w konstrukcjach. Ich ograniczeniem może być odporność na korozję, niskie temperatury lub agresywne medium.
Stale stopowe i niskostopowe wykorzystuje się między innymi przy podwyższonej temperaturze, wysokim ciśnieniu albo szczególnych wymaganiach mechanicznych.
Stale nierdzewne dobiera się ze względu na odporność korozyjną, czystość procesu lub wymagania higieniczne. Samo określenie „nierdzewka” nie wystarcza. Znaczenie mają gatunek, środowisko pracy, zawartość chlorków, temperatura, sposób spawania, obróbka powierzchni i ryzyko zanieczyszczenia stalą węglową.
Rury bezszwowe a rury spawane
Rura bezszwowa nie jest automatycznie lepsza w każdej aplikacji. Wybór zależy od:
- ciśnienia i temperatury,
- medium,
- średnicy i grubości ścianki,
- wymagań projektowych,
- dostępności,
- kosztu,
- tolerancji,
- wymaganych badań,
- ograniczeń wynikających z normy lub przepisów.
Nowoczesne rury spawane mogą spełniać rygorystyczne wymagania przemysłowe, jeśli zostały prawidłowo określone, wykonane i zbadane. Z kolei zastosowanie rury bezszwowej nie eliminuje potrzeby kontroli materiału i wymiarów.
System europejski i amerykański
Projekt powinien konsekwentnie posługiwać się jednym systemem lub jasno opisywać miejsca ich połączenia.
W systemie europejskim często stosuje się między innymi:
- DN i PN,
- europejskie oznaczenia gatunków stali,
- normy wyrobów ciśnieniowych i konstrukcyjnych,
- kołnierze według odpowiednich standardów EN.
W systemie ASME/ASTM spotyka się:
- NPS,
- Schedule,
- klasy ciśnieniowe Class,
- gatunki według ASTM,
- wymiary rur i elementów według standardów ASME.
Nie wolno zakładać, że PN16 odpowiada bezwarunkowo określonej klasie Class. Dopuszczalne parametry zależą także od materiału, temperatury, konstrukcji elementu i właściwej tabeli ciśnienie–temperatura.
Dokumenty jakościowe i identyfikowalność materiału
Dokumentacja jakościowa musi być wskazana już na etapie zapytania ofertowego. Żądanie jej po dostawie może być niemożliwe do spełnienia albo prowadzić do dodatkowych kosztów.
Dokumenty kontroli według EN 10204
Najczęściej spotykane są:
- 2.1 – deklaracja zgodności z zamówieniem bez podawania wyników badań,
- 2.2 – deklaracja zgodności z wynikami kontroli niespecyficznej,
- 3.1 – dokument zawierający wyniki kontroli specyficznej, potwierdzony przez upoważnionego przedstawiciela kontroli producenta niezależnego od działu produkcji,
- 3.2 – dokument potwierdzony przez producenta oraz upoważnionego przedstawiciela zamawiającego lub wskazaną jednostkę.
Dokument 3.1 nie jest tym samym co „certyfikat jakości” rozumiany potocznie. Powinien dać się powiązać z konkretną partią, wytopem i oznakowaniem materiału.
Co powinno być weryfikowane?
W zależności od zamówienia sprawdza się:
- producenta,
- numer zamówienia,
- normę wyrobu,
- gatunek materiału,
- numer wytopu lub partii,
- skład chemiczny,
- właściwości mechaniczne,
- stan dostawy,
- wyniki wymaganych badań,
- wymiary objęte dokumentem,
- oznaczenia pozwalające powiązać dokument z materiałem.
Samo otrzymanie pliku PDF nie oznacza jeszcze, że dostawa jest identyfikowalna. Numery na materiale, etykietach, liście pakowej i dokumentach muszą być zgodne.
Przenoszenie oznaczeń po cięciu
Po podziale rury lub profilu na krótsze odcinki trzeba zachować identyfikowalność. Procedura może przewidywać:
- przeniesienie numeru wytopu,
- nadanie numeru wewnętrznego,
- oznaczenie kodem pozycji,
- prowadzenie rejestru rozkroju,
- potwierdzenie przeniesienia oznaczeń przez uprawnioną osobę.
Jest to szczególnie ważne w instalacjach ciśnieniowych, energetyce, przemyśle chemicznym i przy materiałach stopowych.
PMI i dodatkowa weryfikacja gatunku
PMI, czyli Positive Material Identification, służy do potwierdzania składu stopowego materiału. Badanie może być wymagane dla określonego procentu dostawy albo dla wszystkich elementów krytycznych.
PMI nie zastępuje pełnego dokumentu 3.1 ani wszystkich badań mechanicznych. Jest narzędziem ograniczającym ryzyko pomylenia gatunku.
Jak przygotować kompletne zapytanie ofertowe?
Dobre RFQ pozwala porównać oferty na tej samej podstawie. Nie powinno pozostawiać kluczowych decyzji technicznych domyślnym praktykom dostawcy.
Minimalna zawartość RFQ
Zapytanie ofertowe powinno obejmować:
- opis projektu i zakres dostawy,
- zestawienie materiałowe,
- dokumentację techniczną,
- normy i wymagania prawne,
- wymagania materiałowe,
- zakres obróbki i prefabrykacji,
- zakres badań oraz odbiorów,
- zabezpieczenie antykorozyjne,
- wymagane dokumenty jakościowe,
- znakowanie i identyfikowalność,
- pakowanie i zabezpieczenie transportowe,
- miejsce oraz harmonogram dostaw,
- wymagania dotyczące oferty,
- zasady zgłaszania odstępstw,
- warunki gwarancji i postępowania z niezgodnościami.
Jakich informacji wymagać w ofercie?
Dostawca powinien jednoznacznie potwierdzić:
- producenta i kraj pochodzenia, jeżeli jest to wymagane,
- normę oraz gatunek,
- dostępność dokumentów kontroli,
- stan magazynowy lub termin produkcji,
- długości oferowanych odcinków,
- masę,
- zakres obróbki,
- zakres badań,
- system powłokowy,
- termin dostawy,
- liczbę partii transportowych,
- cenę jednostkową i całkowitą,
- warunki dostawy,
- okres ważności oferty,
- wyłączenia i odstępstwa.
Wszystkie odstępstwa powinny zostać przedstawione w osobnej liście. Brak informacji nie powinien być traktowany jako milcząca akceptacja zamiennika.
Zamienniki materiałowe
Zamiennik wymaga formalnej akceptacji projektanta lub innej uprawnionej strony. Porównanie powinno objąć nie tylko granicę plastyczności, ale również:
- skład chemiczny,
- spawalność,
- udarność,
- odporność korozyjną,
- zachowanie w temperaturze projektowej,
- stan dostawy,
- zakres dopuszczalnych grubości,
- zgodność z przepisami i normą projektową,
- dostępność odpowiednich materiałów dodatkowych do spawania.
„Lepszy” gatunek handlowy nie zawsze jest właściwym zamiennikiem. Może powodować problemy technologiczne, spawalnicze lub formalne.
Zakres obróbki i prefabrykacji
Opis obróbki musi zawierać mierzalne wymagania. Polecenie „przygotować do montażu” jest zbyt ogólne.
Cięcie i tolerancje
Należy określić:
- długość nominalną,
- dopuszczalną odchyłkę,
- prostopadłość cięcia,
- metodę cięcia,
- dopuszczenie lub zakaz cięcia termicznego,
- obowiązek usunięcia gratu i żużla,
- zabezpieczenie końców,
- sposób oznakowania odcinków.
Dla stali nierdzewnej trzeba kontrolować narzędzia, stanowisko i kontakt ze stalą węglową. Zanieczyszczenie powierzchni może pogorszyć odporność korozyjną.
Ukosowanie końców
Specyfikacja ukosowania powinna podawać:
- typ rowka spawalniczego,
- kąt,
- próg,
- szczelinę montażową, jeśli jest częścią instrukcji,
- tolerancje,
- wymagania dotyczące powierzchni,
- normę lub rysunek odniesienia.
Geometria musi być zgodna z przyjętą technologią spawania i grubością ścianki.
Gięcie rur
Przy zamawianiu gięcia należy podać:
- promień gięcia,
- kąt,
- długości prostych odcinków,
- orientację przestrzenną,
- dopuszczalne spłaszczenie,
- dopuszczalne ścieńczenie ścianki,
- tolerancję kąta i położenia końców,
- wymagania dotyczące obróbki cieplnej,
- zakres kontroli po gięciu.
Dla elementów krytycznych może być potrzebny pomiar grubości ścianki w strefie gięcia oraz kontrola owalizacji.
Spawanie i prefabrykacja
W zamówieniu trzeba określić wymagania dotyczące:
- kwalifikowania technologii spawania,
- instrukcji WPS,
- kwalifikacji spawaczy lub operatorów,
- materiałów dodatkowych,
- przygotowania i czyszczenia złączy,
- podgrzewania,
- temperatury międzyściegowej,
- obróbki cieplnej po spawaniu,
- poziomu jakości spoin,
- badań VT, PT, MT, RT lub UT,
- napraw spawalniczych,
- mapy spoin,
- dzienników spawania,
- dokumentacji powykonawczej.
Zakres badań procentowych powinien zawierać zasady rozszerzenia kontroli po wykryciu niezgodności.
Zabezpieczenie antykorozyjne
System zabezpieczenia dobiera się do środowiska, trwałości, temperatury, sposobu eksploatacji i możliwości renowacji. Sam kolor nawierzchni nie definiuje systemu.
Dane wejściowe do doboru ochrony
Należy ustalić:
- materiał podłoża,
- środowisko atmosferyczne lub zanurzenie,
- obecność wilgoci, soli, chemikaliów i kondensacji,
- temperaturę pracy,
- ekspozycję UV,
- przewidywaną trwałość systemu,
- możliwość przygotowania powierzchni,
- sposób transportu i montażu,
- rodzaj izolacji,
- ryzyko korozji pod izolacją,
- wymagany kolor i funkcję oznakowania.
Trwałość systemu powłokowego nie jest tym samym co okres gwarancji.
Przygotowanie powierzchni
Jakość powłoki zależy w dużej mierze od przygotowania podłoża. Specyfikacja może określać:
- stopień przygotowania powierzchni,
- usunięcie oleju, soli i innych zanieczyszczeń,
- obróbkę krawędzi i spoin,
- wymagany profil chropowatości,
- dopuszczalny poziom zapylenia,
- warunki klimatyczne podczas aplikacji,
- maksymalny czas między czyszczeniem a malowaniem.
Często wymagany stopień Sa 2½ oznacza bardzo dokładne czyszczenie strumieniowo-ścierne. Nie jest jednak automatycznie właściwy dla każdego systemu i każdego podłoża.
System malarski
Pełny opis systemu powinien zawierać:
- rodzaj gruntu,
- warstwę pośrednią,
- warstwę nawierzchniową,
- liczbę warstw,
- nominalną grubość suchej powłoki każdej warstwy,
- łączną grubość DFT,
- kolor,
- wymagane czasy przemalowania,
- sposób naprawy uszkodzeń,
- wymagania dotyczące kontroli.
Nie należy zastępować tego opisu zapisem „malowanie standardowe”.
Cynkowanie ogniowe
Cynkowanie może być korzystne dla podpór, konstrukcji pomocniczych i elementów narażonych na warunki atmosferyczne. Projekt musi jednak uwzględniać:
- otwory odpowietrzające i odpływowe,
- możliwość deformacji,
- wymiary elementów,
- obecność przestrzeni zamkniętych,
- stan powierzchni,
- tolerancję gwintów i połączeń,
- sposób naprawy miejsc po montażu.
Nie każdy zamknięty element spawany można bezpiecznie ocynkować bez odpowiedniego przygotowania konstrukcji.
Stal nierdzewna: trawienie i pasywacja
Po spawaniu stali nierdzewnej może być wymagane usunięcie przebarwień, tlenków i zanieczyszczeń. Zakres może obejmować czyszczenie mechaniczne, trawienie i pasywację.
Należy wskazać wymagany stan powierzchni, metodę, zasady płukania oraz sposób kontroli. Pasywacja nie naprawi błędnie dobranego gatunku ani głębokiego zanieczyszczenia materiału stalą węglową.
Logistyka dostaw na inwestycję
Najtańsza oferta materiałowa może okazać się kosztowna, jeśli dostawy nie są zsynchronizowane z prefabrykacją i montażem.
Planowanie partii dostaw
Dostawy można podzielić według:
- obszaru instalacji,
- numeru linii,
- etapu montażu,
- izometrii,
- rodzaju materiału,
- terminu potrzebnego na budowie,
- miejsca rozładunku,
- statusu odbioru jakościowego.
Każda partia powinna mieć listę pakową pozwalającą szybko przypisać elementy do zestawienia i dokumentacji.
Długości transportowe i rozkrój
Rury są często dostępne w długościach handlowych zbliżonych do 6 lub 12 metrów, ale rzeczywista długość zależy od normy, producenta i partii. Już przed zamówieniem należy sprawdzić:
- ograniczenia transportowe,
- możliwość rozładunku,
- przestrzeń magazynową,
- dopuszczalne długości na warsztacie,
- optymalizację rozkroju,
- wymagane tolerancje długości.
Podanie tylko łącznej liczby metrów może prowadzić do dostawy odcinków nieprzydatnych technologicznie.
Pakowanie i zabezpieczenie
Wymagania mogą obejmować:
- wiązanie rur w pakiety,
- przekładki,
- zaślepki końców,
- zabezpieczenie kołnierzy i przylg,
- ochronę ukosowanych końców,
- separację stali nierdzewnej od węglowej,
- ochronę powłok przed pasami transportowymi,
- opakowania odporne na wilgoć,
- oznaczenie środka ciężkości i punktów podnoszenia,
- zakaz używania stalowych taśm bez przekładek.
Elementy ocynkowane i malowane nie powinny być przewożone w sposób powodujący tarcie warstw ochronnych.
Warunki dostawy i odpowiedzialność
Zamówienie powinno określać:
- regułę dostawy,
- stronę organizującą transport,
- odpowiedzialność za rozładunek,
- wymagany termin awizacji,
- godziny przyjęć,
- wymagania dla pojazdu,
- sposób potwierdzenia dostawy,
- moment przejścia ryzyka,
- postępowanie z uszkodzeniami transportowymi.
Incoterms porządkują część obowiązków handlowych, ale nie zastępują szczegółowej instrukcji dostawy na plac budowy.
Składowanie na budowie
Rury i elementy należy składować tak, aby zapobiegać:
- kontaktowi z gruntem,
- zastojom wody,
- deformacji,
- utracie oznakowania,
- uszkodzeniom powłok,
- zanieczyszczeniu wnętrza,
- mieszaniu gatunków,
- korozji kontaktowej,
- kontaktowi stali nierdzewnej ze stalą węglową.
Zaślepki transportowe nie zawsze są przeznaczone do długotrwałego składowania na zewnątrz. Stan zabezpieczeń trzeba okresowo kontrolować.
Odbiór jakościowy dostawy
Odbiór powinien wynikać z wcześniej uzgodnionego planu kontroli. Kontrola dopiero na budowie jest ostatnim zabezpieczeniem, a nie zamiennikiem nadzoru nad produkcją.
Odbiór dokumentacyjny
Przed zwolnieniem dostawy należy sprawdzić:
- zgodność dokumentów z zamówieniem,
- kompletność dokumentów 3.1 lub 3.2,
- powiązanie numerów wytopów z materiałem,
- deklaracje zgodności, jeśli są wymagane,
- protokoły badań,
- raporty NDT,
- protokoły prób,
- raporty z kontroli powłok,
- dokumentację spawalniczą,
- listę odstępstw i uzgodnionych niezgodności.
Dobrą praktyką jest przygotowanie indeksu dokumentacji, dzięki któremu każda pozycja zamówienia ma przypisany właściwy komplet zapisów.
Kontrola wizualna i ilościowa
Podczas odbioru sprawdza się między innymi:
- liczbę sztuk i długości,
- typy elementów,
- oznakowanie,
- stan końców,
- uszkodzenia transportowe,
- korozję,
- wgniecenia i deformacje,
- stan przylg kołnierzy,
- czystość wnętrza,
- stan powłoki,
- kompletność zaślepek i zabezpieczeń.
Nie należy podpisywać odbioru bez zastrzeżeń przed sprawdzeniem elementów, które mogą być ukryte w pakietach.
Kontrola wymiarowa
Zakres może obejmować:
- średnicę zewnętrzną,
- grubość ścianki,
- długość,
- owalność,
- prostoliniowość,
- wymiary kołnierzy,
- rozstaw i średnice otworów,
- geometrię kształtek,
- kąty ukosowania,
- położenie króćców,
- wymiary prefabrykatów.
Przyrządy pomiarowe powinny być odpowiednie do wymaganej dokładności i objęte nadzorem metrologicznym.
Kontrola powłoki
Odbiór zabezpieczenia antykorozyjnego może obejmować:
- ocenę przygotowania powierzchni,
- kontrolę warunków aplikacji,
- pomiar grubości suchej powłoki,
- ocenę ciągłości i wyglądu,
- badanie przyczepności, jeżeli jest wymagane,
- wykrywanie porów w określonych systemach,
- kontrolę napraw i miejsc transportowych.
Pomiar samej grubości nie potwierdza pełnej jakości systemu. Zbyt gruba, źle utwardzona albo nałożona na zanieczyszczone podłoże powłoka również może być wadliwa.
Niezgodności i kwarantanna
Materiał niezgodny lub niezweryfikowany powinien trafić do oznaczonej strefy kwarantanny. Raport niezgodności powinien zawierać:
- identyfikację elementu,
- opis wymagania,
- opis stanu rzeczywistego,
- dokumentację fotograficzną i wyniki pomiarów,
- ocenę wpływu,
- proponowany sposób postępowania,
- decyzję uprawnionej strony,
- potwierdzenie wykonania działań.
Możliwe decyzje to naprawa, dodatkowe badanie, akceptacja warunkowa, przeklasyfikowanie, wymiana albo złomowanie. Dostawca nie powinien samodzielnie zatwierdzać odstępstwa od wymagań projektowych.
Tabela decyzyjna: jak określić zakres zamówienia?
Sytuacja | Zalecany zakres zamówienia | Kluczowe dokumenty | Najważniejsza kontrola |
|---|---|---|---|
Prosta instalacja pomocnicza o niskim ryzyku | Materiał handlowy, cięcie, podstawowe znakowanie | Zestawienie, specyfikacja, wymagany dokument kontroli | Gatunek, wymiary, ilość, stan powierzchni |
Rurociąg procesowy | Rury, kształtki i kołnierze według klasy rurociągowej | Line list, piping class, P&ID, MTO, specyfikacje | Identyfikowalność, dokumenty 3.1, zgodność elementów |
Instalacja ciśnieniowa | Materiał i prefabrykacja z rozszerzoną dokumentacją | Dokumentacja projektowa, ITP, procedury spawalnicze | Zgodność formalna, badania, mapa spoin, traceability |
Materiał stopowy lub nierdzewny | Dostawa z kontrolą segregacji i opcjonalnym PMI | Specyfikacja materiałowa, plan PMI | Gatunek, czystość, brak pomieszania materiałów |
Prefabrykaty rurowe | Cięcie, ukosowanie, spawanie, NDT, znakowanie | Izometrie, WPS, ITP, wykaz spoin | Geometria, spoiny, kompletność dossier |
Konstrukcje i podpory zewnętrzne | Prefabrykacja z malowaniem lub cynkowaniem | Rysunki warsztatowe, specyfikacja powłok | Wymiary, jakość spoin, grubość i ciągłość ochrony |
Dostawa bezpośrednio na budowę | Pakiety według etapów i obszarów montażu | Harmonogram, packing list, instrukcja dostawy | Oznakowanie, kompletność partii, uszkodzenia |
Środowisko silnie korozyjne | System ochronny dobrany do ekspozycji i trwałości | Specyfikacja malarska, karta systemu, plan kontroli | Przygotowanie podłoża, DFT, ciągłość powłoki |
Krótki termin realizacji | Zakup materiału dostępnego po formalnej weryfikacji zamienników | Lista odstępstw, dokumenty producenta | Rzeczywista dostępność i zgodność, nie tylko deklarowany termin |
Elementy krytyczne dla postoju instalacji | Zapas strategiczny lub kontrolowana nadwyżka | Lista części krytycznych, wymagania konserwacyjne | Identyfikacja, warunki długiego składowania |
Liczby i parametry, które warto znać
Dane liczbowe w zamówieniu muszą wynikać z projektu. Poniższe wartości porządkują najczęściej spotykane pojęcia, ale nie zastępują obliczeń ani specyfikacji.
Cztery podstawowe rodzaje dokumentów kontroli
EN 10204 rozróżnia dokumenty 2.1, 2.2, 3.1 i 3.2. W inwestycjach przemysłowych często wymagany jest dokument 3.1, lecz nie oznacza to, że jest obowiązkowy dla każdej pozycji.
Kategorie korozyjności atmosferycznej
W klasyfikacji środowisk atmosferycznych spotyka się kategorie od C1 do C5 oraz kategorię CX dla warunków ekstremalnych. Dobór systemu zależy również od oczekiwanej trwałości i warunków eksploatacji.
Przedziały trwałości systemów malarskich
Spotykane przedziały trwałości to:
- niska: do 7 lat,
- średnia: od 7 do 15 lat,
- wysoka: od 15 do 25 lat,
- bardzo wysoka: powyżej 25 lat.
Jest to oczekiwany czas do pierwszej większej renowacji, a nie automatyczny okres gwarancji.
Stopnie czyszczenia strumieniowo-ściernego
W praktyce występują stopnie Sa 1, Sa 2, Sa 2½ i Sa 3. Zaostrzenie wymaganego stopnia podnosi koszt i nie powinno być wprowadzane bez uwzględnienia systemu powłokowego.
Typowe długości rur
W handlu często spotyka się odcinki w pobliżu 6 i 12 metrów. Mogą to być jednak długości stałe, przybliżone lub losowe. Wymagany zakres trzeba potwierdzić w ofercie i zamówieniu.
Naddatek korozyjny
W części instalacji ze stali węglowej spotyka się wartości rzędu 1–3 mm, ale nie jest to uniwersalna reguła. Naddatek musi wynikać z medium, szybkości korozji, zakładanego czasu pracy, monitorowania i normy projektowej.
Procent badań NDT
Zapisy takie jak 10%, 20% lub 100% określają zakres kontroli, ale są niepełne bez opisania sposobu wyboru spoin. Trzeba ustalić, czy próbka odnosi się do spawacza, średnicy, klasy rurociągowej, dnia produkcji, rodzaju złącza czy całej partii.
Mierniki skuteczności procesu zakupowego
Warto monitorować:
- procent pozycji dostarczonych terminowo,
- procent dostaw przyjętych bez niezgodności,
- liczbę brakujących dokumentów na partię,
- udział materiału z zachowaną pełną identyfikowalnością,
- liczbę zmian po wystawieniu zamówienia,
- udział odpadów po rozkroju,
- liczbę uszkodzeń transportowych,
- czas zamknięcia raportu niezgodności.
Najbardziej użyteczne są wskaźniki porównywane pomiędzy kolejnymi dostawami i dostawcami, a nie pojedyncze wartości bez kontekstu.
Najczęstsze błędy w zamawianiu
Zamówienie wyłącznie na podstawie nazwy handlowej
Określenia takie jak „rura czarna”, „nierdzewka”, „kwasówka” czy „kolano standardowe” nie definiują wyrobu. Potrzebne są gatunek, norma, wymiary i wymagania jakościowe.
Brak spójności DN, NPS, PN, Class i Schedule
Łączenie różnych systemów bez tabel przejściowych prowadzi do błędów w średnicach, grubościach i połączeniach kołnierzowych.
Żądanie dokumentu 3.1 po dostawie
Jeżeli materiał nie został wyprodukowany i oznakowany z odpowiednią identyfikowalnością, późniejsze wygenerowanie wiarygodnego dokumentu może nie być możliwe.
Niezdefiniowane „malowanie”
Bez przygotowania powierzchni, systemu, liczby warstw, DFT i zasad kontroli nie da się obiektywnie odebrać zabezpieczenia.
Brak wymagań dla długości odcinków
Zakup odpowiedniej liczby metrów nie gwarantuje możliwości wykonania zaplanowanego rozkroju.
Akceptacja nieopisanych zamienników
Dostawca może zaoferować materiał podobny handlowo, ale niezgodny projektowo. Każde odstępstwo powinno być jawne i zatwierdzone.
Odbiór dopiero po montażu
Wykrycie złego gatunku, grubości lub typu kołnierza po wspawaniu elementu jest znacznie droższe niż kontrola wejściowa.
Utrata identyfikowalności po cięciu
Odcinek bez oznaczenia i powiązania z dokumentem może utracić formalną przydatność, mimo że fizycznie jest wykonany z właściwego materiału.
Mity i uproszczenia
„Rura bezszwowa zawsze jest lepsza”
Nie zawsze. O przydatności decydują warunki pracy, norma, technologia produkcji, badania i wymagania projektu.
„Dokument 3.1 gwarantuje brak wad”
Dokument potwierdza określone wyniki kontroli i powiązanie z materiałem. Nie zastępuje kontroli wymiarowej, wizualnej ani właściwego składowania.
„Grubsza powłoka zawsze chroni lepiej”
Przekroczenie dopuszczalnej grubości może prowadzić do spękań, słabego utwardzenia lub problemów z przyczepnością. Liczy się zgodność całego systemu.
„Stal nierdzewna nie koroduje”
Może korodować w obecności chlorków, szczelin, wysokiej temperatury, zanieczyszczeń lub przy błędnym wykonaniu spoin i obróbki powierzchni.
„PN i Class można przeliczyć jednym współczynnikiem”
Nie. Wymagana jest analiza właściwej normy, materiału i temperatury.
„Więcej badań zawsze rozwiązuje problem jakości”
Badania wykrywają część niezgodności, ale nie zastępują poprawnego projektu, kwalifikowanej technologii i nadzoru procesu.
Zalecany przebieg procesu krok po kroku
- Zatwierdź dokumentację projektową i hierarchię wymagań.
- Przygotuj oraz zweryfikuj MTO lub BOM.
- Określ normy, gatunki, wymiary i warunki pracy.
- Zdefiniuj dokumenty kontroli i zasady identyfikowalności.
- Opisz obróbkę, prefabrykację i tolerancje.
- Dobierz system zabezpieczenia antykorozyjnego.
- Przygotuj RFQ z obowiązkiem wykazania odstępstw.
- Porównaj oferty technicznie przed porównaniem cen.
- Zatwierdź zamienniki i odstępstwa przed zamówieniem.
- Uzgodnij ITP, punkty kontroli i wymagane raporty.
- Zaplanuj podział na partie, pakowanie i dostawy.
- Przeprowadź odbiór dokumentacyjny, wizualny i wymiarowy.
- Odseparuj niezgodności i formalnie zamknij ich obsługę.
- Zarchiwizuj dossier materiałowe i powykonawcze.
FAQ
Jakie dane są absolutnym minimum przy zamawianiu rury stalowej?
Należy podać co najmniej rodzaj rury, gatunek, normę, średnicę zewnętrzną lub jednoznaczne oznaczenie nominalne, grubość ścianki, długość, ilość, stan końców i wymagany dokument kontroli. W zastosowaniach przemysłowych potrzebne są zwykle także warunki pracy, stan dostawy i zakres badań.
Czy zestawienie materiałowe wystarczy do wysłania zapytania?
Tylko wtedy, gdy zawiera komplet wymagań lub jest powiązane ze specyfikacjami i rysunkami. Sam arkusz z nazwą, średnicą i liczbą sztuk zazwyczaj nie wystarcza.
Kiedy wymagać dokumentu 3.1?
Gdy wymaga tego projekt, norma, przepis, inwestor lub analiza ryzyka. Jest on często stosowany dla elementów rurociągów procesowych i ciśnieniowych, materiałów stopowych oraz pozycji krytycznych.
Czy skan dokumentu 3.1 jest wystarczający?
Może być wystarczającą formą przekazania dokumentu, jeśli jego autentyczność i integralność są zachowane, a dane można jednoznacznie powiązać z dostarczonym materiałem. Kluczowa jest identyfikowalność, nie sam format pliku.
Jak porównywać oferty różnych dostawców?
Najpierw należy wykonać porównanie techniczne: zgodność materiału, norm, producenta, dokumentów, obróbki, badań, powłok i terminów. Dopiero oferty o porównywalnym zakresie powinny być oceniane cenowo.
Czy można zaakceptować inny gatunek stali o wyższej wytrzymałości?
Nie automatycznie. Wyższa wytrzymałość nie przesądza o spawalności, udarności, odporności korozyjnej i zgodności z normą projektową. Zamiennik wymaga analizy i formalnej akceptacji.
Kto powinien zatwierdzać zamienniki?
Osoba lub organizacja odpowiedzialna za projekt i bezpieczeństwo techniczne, zgodnie z przyjętym obiegiem dokumentów. Dział zakupów ani dostawca nie powinni samodzielnie zatwierdzać zmiany technicznej.
Jak określić zapas materiałowy?
Na podstawie rozkroju, ryzyka uszkodzeń, dostępności rynkowej, krytyczności pozycji i możliwości późniejszego dokupienia. Jeden procent zapasu dla wszystkich grup materiałowych jest zwykle nieefektywny.
Kiedy stosować PMI?
Przy ryzyku pomieszania gatunków, dla materiałów stopowych i nierdzewnych, w instalacjach krytycznych lub gdy wymaga tego specyfikacja. Zakres może obejmować próbkę dostawy albo 100% wskazanych elementów.
Czy powłokę należy wykonywać przed prefabrykacją?
Zależy to od technologii. Obszary spawania często muszą pozostać niepokryte lub zostać przygotowane do późniejszej naprawy. System powinien uwzględniać spawanie, transport, montaż oraz wykonanie poprawek na budowie.
Jak odbierać rury dostarczane w pakietach?
Należy sprawdzić etykiety, liczbę pakietów, oznaczenia, dokumenty i stan widocznych elementów, a następnie wykonać kontrolę odpowiedniej próbki lub całej dostawy zgodnie z planem odbioru. Zakres powinien umożliwiać wykrycie pomieszania gatunków i wymiarów.
Co zrobić, jeśli oznaczenie na rurze nie zgadza się z dokumentem 3.1?
Materiał należy wstrzymać i odseparować. Nie powinien być używany do czasu wyjaśnienia identyfikowalności, wykonania dodatkowych badań lub podjęcia formalnej decyzji o niezgodności.
Czy dopuszczalna jest korozja powierzchniowa przy dostawie?
Zależy to od normy wyrobu, głębokości zmian, wymaganej grubości minimalnej i późniejszego przygotowania powierzchni. Luźna rdza, wżery lub ubytek przekraczający tolerancję mogą być podstawą odrzucenia.
Jak ograniczyć uszkodzenia pomalowanych elementów w transporcie?
Trzeba stosować odpowiednie przekładki, zabezpieczenia krawędzi, miękkie pasy, punkty podnoszenia i zakaz przesuwania elementów po sobie. Należy również uzgodnić system naprawczy dla uszkodzeń transportowych.
Jakie dokumenty powinny trafić do końcowego dossier?
Zwykle są to dokumenty materiałowe, rejestry identyfikowalności, protokoły kontroli, raporty NDT, dokumentacja spawalnicza, wyniki prób, raporty powłokowe, wykaz niezgodności, zatwierdzone odstępstwa i dokumentacja powykonawcza. Dokładny indeks należy ustalić przed rozpoczęciem dostaw.
Podsumowanie
Skuteczne zamawianie rur i elementów stalowych wymaga połączenia danych projektowych, materiałowych, produkcyjnych i logistycznych w jeden kontrolowany proces. Najważniejsze jest jednoznaczne opisanie przedmiotu dostawy oraz zachowanie zgodności między zestawieniem, rysunkami, specyfikacjami, ofertą, zamówieniem i dokumentacją odbiorową.
Cena jednostkowa rury lub kształtki jest tylko częścią kosztu. Brak dokumentów, nieodpowiednie długości, utrata identyfikowalności, błędna powłoka albo dostawa w niewłaściwej kolejności mogą wygenerować znacznie większe straty niż różnica między ofertami. Dlatego zakup powinien być prowadzony jako proces techniczno-jakościowy, a nie wyłącznie handlowy.
 4 comments

0 thoughts on “Zamawianie rur i elementów stalowych do inwestycji przemysłowej – kompletny przewodnik”